

Analisi completa della produzione di allulosio: panoramica e aggiornamento
Allulose StoreAscolto pagina
Fonte: mdpi.com , 17 agosto 2024.
1. Dipartimento di Scienza e Tecnologia dei Cereali, Università di Scienza e Tecnologia di Jiangsu, Zhenjiang 212100, Cina
2. Centro di ricerca ingegneristica per la bioprocessazione dei cereali della provincia di Jiangsu, Zhenjiang 212100, Cina
3. Dipartimento di Informatica, Università di Scienza e Tecnologia di Jiangsu, Zhenjiang 212100, Cina
Negli ultimi anni sono stati compiuti progressi significativi nella produzione di D-allulosio, con particolare attenzione ai metodi di conversione enzimatica.
Gli sviluppi più importanti includono le tecniche di immobilizzazione convenzionali, la scoperta di nuovi enzimi, gli studi sull'evoluzione diretta e la modifica dei percorsi metabolici per la biosintesi.
La conversione enzimatica, in particolare l'utilizzo della D-allulosio-3-epimerasi, rimane fondamentale per la produzione su scala industriale.
Strategie di immobilizzazione innovative, come le perle nanometriche funzionalizzate e le nanoparticelle magnetiche MOF, hanno migliorato significativamente la stabilità e la riutilizzabilità degli enzimi.
L'evoluzione diretta ha portato a miglioramenti nella termostabilità e nell'efficienza catalitica degli enzimi, mentre i metodi di biologia sintetica, inclusi i percorsi guidati dalla fosforilazione e guidati dalla termodinamica, hanno ottimizzato i processi produttivi.
I metodi di screening ad alto rendimento sono stati fondamentali per l'identificazione e il perfezionamento delle varianti enzimatiche per le applicazioni industriali.
Questi sviluppi combinati non solo aumentano l'efficienza produttiva e il rapporto costo-efficacia, ma si allineano anche a pratiche di produzione sostenibili ed economicamente valide.
Negli ultimi cinque anni abbiamo assistito a sviluppi critici che potrebbero avere un impatto potenziale significativo sulla redditività commerciale e sulla domanda globale di allulosio.
1. Introduzione
L'allulosio, noto anche come psicosio, è uno zucchero raro che ha suscitato un notevole interesse in tutto il mondo grazie al suo basso contenuto calorico e ai potenziali benefici per la salute, in particolare nella gestione del diabete e dell'obesità.
La crescente consapevolezza dei consumatori riguardo a sane abitudini alimentari ha fatto aumentare significativamente la domanda globale di allulosio [ 1 , 2 , 3 , 4 ].
Il Nord America, in particolare gli Stati Uniti, è leader nella produzione e negli sviluppi tecnologici, con aziende come Ingredion e Tate & Lyle.
La diffusione dell'allulosio in vari prodotti alimentari e bevande è stata forte, il che ha ulteriormente accelerato la domanda [ 5 ].
Oltre agli Stati Uniti, anche il Giappone e la Corea del Sud sono mercati di spicco, con aziende come Matsutani Chemical e CJ CheilJedang che svolgono un ruolo pionieristico nella produzione e nell'applicazione dell'allulosio [ 6 ].
La produzione di allulosio richiede tecnologie sofisticate, principalmente la conversione enzimatica e la biologia sintetica [ 7 , 8 , 9 , 10 ].
La conversione enzimatica, che utilizza enzimi specifici per convertire il fruttosio in allulosio, è ampiamente preferita per l'elevata resa ed efficienza.
Nella conversione del fruttosio in allulosio è coinvolto l'enzima D-allulosio-3-epimerasi, che modifica la configurazione del gruppo ossidrilico sul terzo atomo di carbonio del fruttosio, producendo così allulosio (Figura 1) [ 11 , 12 ].
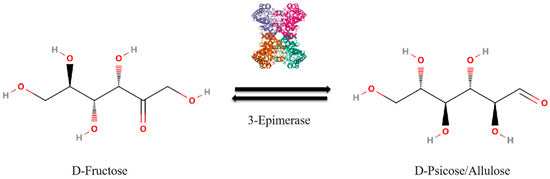
Il tasso di conversione del fruttosio in allulosio rimane di circa il 30% a causa dell'equilibrio termodinamico.
Nella reazione enzimatica catalizzata dalla D-allulosio-3-epimerasi, le reazioni diretta (dal fruttosio all'allulosio) e inversa (dall'allulosio al fruttosio) raggiungono un equilibrio e si stabilizzano a questo rapporto [ 13 , 14 , 15 , 16 , 17 , 18 ].
Questo equilibrio riflette il panorama dell'energia libera della reazione, dove la differenza energetica tra fruttosio e allulosio è minima. Pertanto, allo stato di equilibrio, le velocità di reazione diretta e inversa sono uguali, il che limita un'ulteriore conversione [ 14 , 19 , 20 , 21 , 22 , 23 ].
Per superare questo ostacolo sono necessari approcci innovativi per spostare l'equilibrio verso una resa di allulosio più elevata.
La biologia sintetica offre una soluzione promettente a questo ostacolo di equilibrio.
Modificando geneticamente i microrganismi per ottimizzare i percorsi metabolici, è possibile aumentare l'efficienza del processo di trasformazione.
Questo approccio può spostare l'equilibrio verso una maggiore resa di allulosio, superando i limiti termodinamici naturali [ 8 , 24 , 25 , 26 ].
- Figura. Rappresentazione schematica della reazione in cui il D-fruttosio viene convertito in D-allulosio in presenza di 3-epimerasi.
Sono stati compiuti notevoli progressi nell'ambiente normativo dell'allulosio.
Nel 2019, la Food and Drug Administration (FDA) degli Stati Uniti ha riconosciuto l'allulosio come sostanza generalmente riconosciuta come sicura (GRAS), accelerandone la diffusione sul mercato [ 27 ].
Aziende come Ingredion e Tate & Lyle hanno ottenuto lo status GRAS, che consente una distribuzione su larga scala negli Stati Uniti.
Anche l'Autorità europea per la sicurezza alimentare (EFSA) sta valutando l'applicazione dell'allulosio nell'Unione Europea e i dati più recenti indicano risultati positivi [ 24 ].
La Cina sta diventando un attore sempre più importante nel mercato dell'allulosio, concentrandosi sulla riduzione del consumo di zucchero e sul miglioramento della salute pubblica.
Le aziende cinesi stanno investendo somme significative in tecnologie di produzione avanzate ed espandendo le proprie capacità per soddisfare la domanda sia interna che internazionale.
La Baolingbao Biology Co., Ltd. (Yucheng, Cina) ha una capacità produttiva annua di 5.000 tonnellate, mentre la Shandong Sanyuan Biotechnology e la CJ CheilJedang (Bingzhou, Cina) contribuiscono significativamente con capacità rispettivamente di 3.500 e 4.000 tonnellate all'anno.
Questi investimenti multimilionari evidenziano il loro impegno nel soddisfare la crescente domanda di allulosio.
In Cina, il supporto normativo è stato di fondamentale importanza.
La Commissione sanitaria nazionale cinese (NHC) ha approvato l'allulosio come nuovo ingrediente alimentare nel 2020, facilitandone l'integrazione in una gamma più ampia di prodotti alimentari [ 28 ].
Questo supporto normativo, combinato con la crescente capacità produttiva della Cina, dovrebbe ridurre significativamente i costi di produzione e contribuire in modo più sostanziale alla salute umana fornendo un'alternativa di zucchero raro.
Pertanto, è necessario esaminare gli ultimi risultati ottenuti nella tecnologia di produzione e nella ricerca sull'allulosio [ 6 , 17 , 29 , 30 , 31 , 32 , 33 ].
2. Risultati recenti
2.1. Conversione enzimatica
La D-allulosio-3-epimerasi deve essere discussa da quattro punti di vista diversi: (1) Metodi tradizionali che includono l'immobilizzazione e la catalisi con cellule intere per la produzione su larga scala, (2) scoperta di nuovi enzimi, (3) studi sull'evoluzione diretta e (4) biosintesi mediante modifica dei percorsi metabolici.
La conversione enzimatica rimane la tecnologia fondamentale per la produzione di allulosio, in particolare l'isomerizzazione del fruttosio in allulosio utilizzando enzimi specifici, come la D-allulosio-3-epimerasi.
A causa della graduale espansione della domanda di mercato, l'identificazione di nuovi enzimi 3-epimerasi, nonché l'applicazione di metodi di immobilizzazione e biologia sintetica, sono strategie di fondamentale importanza per il miglioramento degli attuali processi industriali.
Qui abbiamo aggiornato i risultati della ricerca degli ultimi cinque anni, concentrandoci sull'ottimizzazione dell'attività e della stabilità degli enzimi per aumentare l'efficienza di conversione (Tabella 1) [ 8 , 11 , 34 , 35 ].
2.1.1. Immobilizzazione
L'alginato di sodio, come metodo di immobilizzazione di grado alimentare, è ampiamente utilizzato nell'attuale produzione di allulosio, ma stanno costantemente emergendo nuovi metodi che rappresentano progressi significativi nella stabilizzazione e nell'efficienza degli enzimi [ 36 ].
Ad esempio, uno studio sulla biotrasformazione del D-allulosio dal D-glucosio, che comprendeva anche la separazione mediante cromatografia a letto mobile simulato (SMBC) e la purificazione mediante cristallizzazione, ha dimostrato un D-allulosio con una purezza impressionante del 98% e una resa del 70% [ 12 ].
Questo processo integrato sfrutta l'elevata selettività dell'SMBC per separare efficacemente il D-allulosio dalla miscela di reazione, seguita dalla cristallizzazione per raggiungere l'elevata purezza.
La capacità di raggiungere tali livelli di purezza e resa rende questo processo estremamente interessante per la produzione su scala industriale, garantendo un'efficiente conversione e separazione.
Un'ulteriore innovazione si riscontra nell'applicazione di perle nanometriche di poliidrossialcanoato (PHA) funzionalizzate come biocatalizzatori stabili.
Queste perle nanometriche sono state progettate per immobilizzare la D-allulosio-3-epimerasi, il che ha portato a una maggiore stabilità e riutilizzabilità dell'enzima.
Nello specifico, l'enzima immobilizzato sulle perle nanometriche di PHA ha mantenuto l'85% della sua attività iniziale dopo 10 cicli di utilizzo, rispetto all'enzima libero che ha perso il 50% della sua attività dopo soli 5 cicli.
Questo significativo miglioramento della stabilità e della riutilizzabilità riduce i costi di produzione e rende il processo più sostenibile.
Le perle nanometriche di PHA funzionalizzate forniscono una piattaforma duratura che riduce al minimo la degradazione degli enzimi, consentendo un utilizzo a lungo termine nei processi industriali.
Inoltre, la biosintesi in due fasi del D-allulosio attraverso una cascata multienzimatica per la bioconversione dei succhi di frutta ha dimostrato la possibilità di combinare più enzimi in un unico processo [ 37 ].
Questo metodo comprendeva l'applicazione sequenziale di fruttosio-isomerasi e D-allulosio-3-epimerasi, il che ha migliorato l'efficienza complessiva e la resa della produzione di D-allulosio.
Lo studio ha riportato un tasso di conversione del D-fruttosio in D-allulosio del 75%, con una resa complessiva calcolata dal substrato di succo di frutta iniziale del 60%.
Questo efficiente processo di trasformazione è particolarmente vantaggioso quando si utilizzano substrati complessi, come i succhi di frutta, ottimizzando ogni fase della conversione enzimatica.
Utilizzando la cascata multienzimatica, questo approccio garantisce una resa complessiva più elevata e riduce la necessità di ulteriori fasi di elaborazione, semplificando così il processo produttivo.
Infine, l'immobilizzazione della D-allulosio-3-epimerasi in nanoparticelle di strutture metallo-organiche (MOF) magnetiche rappresenta un approccio all'avanguardia per l'immobilizzazione degli enzimi [ 38 ].
Queste nanoparticelle MOF magnetiche hanno consentito un facile recupero e riutilizzo dell'enzima, aumentando significativamente l'efficienza del processo biocatalitico.
Lo studio ha dimostrato che l'enzima immobilizzato ha mantenuto il 90% della sua attività dopo 15 cicli, rispetto all'enzima libero la cui attività è scesa al 40% dopo lo stesso numero di cicli.
Inoltre, le nanoparticelle MOF hanno fornito un'ampia superficie per l'immobilizzazione dell'enzima, migliorandone la stabilità e l'attività.
Le proprietà magnetiche delle nanoparticelle hanno facilitato la facile separazione dalla miscela di reazione mediante un campo magnetico, rendendo il processo estremamente pratico per la biocatalisi su larga scala.
Questo metodo innovativo non solo migliora le prestazioni degli enzimi, ma semplifica anche l'elaborazione successiva, il che è di fondamentale importanza per le applicazioni industriali.
Questi studi sottolineano collettivamente i significativi progressi nelle tecniche di immobilizzazione, che migliorano la stabilità, la riutilizzabilità e l'efficienza complessiva degli enzimi nella produzione di D-allulosio.
L'uso di SMBC e della cristallizzazione garantisce elevata purezza e resa, rendendolo un metodo robusto per le applicazioni industriali.
Le perle nanometriche di PHA funzionalizzate forniscono una piattaforma sostenibile ed economica per l'immobilizzazione degli enzimi, prolungano la vita degli enzimi e riducono i costi.
L'approccio della cascata multienzimatica ottimizza il processo di trasformazione, in particolare per i substrati complessi, aumentando l'efficienza produttiva generale.
Le nanoparticelle MOF magnetiche offrono una soluzione tecnologica avanzata per il recupero e il riutilizzo degli enzimi, migliorando sia la stabilità che l'attività.
Questi metodi innovativi aprono collettivamente la strada a processi industriali più sostenibili ed economici, contribuendo infine alla disponibilità di alternative di allulosio più sane e al progresso del campo della biotecnologia industriale.
2.1.2. Studio di nuovi enzimi industriali
Per esplorare nuovi enzimi industriali, numerosi studi si sono concentrati sulla caratterizzazione e sul potenziamento delle D-allulosio-3-epimerasi, che sono cruciali nella produzione di zuccheri rari.
La D-allulosio-3-epimerasi ricombinante di Agrobacterium sp. ATCC 31749 ha rivelato un amminoacido interfacciale critico, la Lys-152, essenziale per l'attività catalitica e le cui mutazioni riducono l'attività del 70%, fornendo spunti per la progettazione enzimatica [ 39 ].
Questa scoperta è fondamentale in quanto getta le basi per comprendere come i singoli residui amminoacidici contribuiscano al funzionamento dell'enzima, guidando così i futuri sforzi nella progettazione di enzimi più efficienti e stabili per le applicazioni industriali.
La sintasi putativa del Dolicolo-fosfato-mannosio di Bacillus sp. ha mostrato un tasso di conversione del 35% dal D-fruttosio al D-allulosio a 50 °C e ha mantenuto l'80% dell'attività dopo 24 ore [ 40 ].
La doppia funzionalità di questo enzima, che mostra sia l'attività di D-allulosio 3-epimerasi che la capacità di convertire il D-fruttosio in D-allulosio, potrebbe semplificare i processi di produzione industriale riducendo la necessità di più enzimi.
Questa stabilità ed efficienza sono fondamentali nelle applicazioni industriali dove i processi di produzione continui sono essenziali, poiché offrono potenziali risparmi sui costi e semplificano i flussi di lavoro di produzione.
Un'altra D-allulosio-3-epimerasi derivata da Bacillus sp. ha mostrato una notevole termostabilità, con un'emivita di 120 minuti a 70 °C, convertendo il 30% del D-fruttosio in D-allulosio alla temperatura ottimale di 65 °C [ 10 ].
La capacità dell'enzima di funzionare efficacemente a temperature elevate lo rende particolarmente adatto ad applicazioni industriali dove la termostabilità è un fattore critico.
Questa proprietà riduce la necessità di sistemi di raffreddamento, riducendo così i costi energetici e aumentando l'efficienza complessiva del processo produttivo.
L'elevata tolleranza alla temperatura dell'enzima apre anche opportunità per l'applicazione in processi in cui il mantenimento di temperature più basse non sarebbe pratico o economico.
Un nuovo gene della D-allulosio 3-epimerasi derivato dal metagenoma di un habitat acquatico termico, espresso in Bacillus subtilis, ha raggiunto un tasso di conversione del 40% dal D-fruttosio al D-allulosio a 60 °C.
L'enzima ha mantenuto il 75% della sua attività dopo 48 ore di funzionamento continuo, indicando la sua robustezza e idoneità all'uso industriale [ 13 ].
L'applicazione della catalisi con cellule intere dimostra ulteriormente la capacità dell'enzima per la produzione scalabile di D-allulosio, offrendo un metodo economico ed efficace per la produzione di questo zucchero raro.
Questo approccio sfrutta la naturale capacità delle cellule intere di eseguire trasformazioni biochimiche complesse, semplificando il processo produttivo e potenzialmente riducendo i costi associati alla purificazione e alla stabilizzazione degli enzimi.
La D-tagatosio 3-epimerasi di Caballeronia fortuita ha mostrato un'ampia specificità del substrato, convertendo il 25% del D-fruttosio in D-allulosio a 55 °C, con un'attività di 1,2 U/mg di proteina [ 41 ].
La sua capacità di produrre vari zuccheri rari da diversi substrati semplifica il processo produttivo e riduce i costi.
Questa versatilità rende l'enzima di Caballeronia fortuita una risorsa preziosa per le industrie che desiderano produrre alternative di zucchero di alto valore in modo economico.
L'ampio range di substrati dell'enzima e l'efficienza nella conversione di più tipi di zucchero evidenziano il suo potenziale in una vasta gamma di applicazioni industriali, inclusa la produzione di zuccheri rari per l'industria alimentare e farmaceutica.
L'enzima di Christensenella minuta ha mostrato un tasso di conversione del 32% a 50 °C, con un'emivita di 150 minuti, evidenziando il suo potenziale nella produzione sostenibile di zucchero [ 42 ].
L'efficienza dell'enzima e la stabilità a temperature moderate lo rendono adatto a varie applicazioni industriali, inclusa la produzione di alimenti e bevande, dove si preferiscono condizioni di lavorazione blande per preservare la qualità del prodotto.
La robustezza dell'enzima in condizioni industriali pratiche suggerisce che possa essere integrato nei sistemi di produzione esistenti con modifiche minime, aumentando la sostenibilità e l'efficienza dei processi di produzione dello zucchero.
Sono state applicate tecniche di evoluzione diretta per migliorare la termostabilità della D-allulosio 3-epimerasi di Clostridium cellulolyticum H10 [ 43 ].
L'emivita dell'enzima potenziato è aumentata da 30 a 180 minuti a 65 °C, raggiungendo un tasso di conversione del D-fruttosio in D-allulosio del 45%.
Questi miglioramenti rendono l'enzima più praticabile nelle applicazioni industriali, dove è spesso necessaria una maggiore stabilità alle alte temperature per periodi prolungati.
L'applicazione dell'evoluzione diretta per migliorare le proprietà enzimatiche evidenzia la possibilità di adattare gli enzimi alle specifiche esigenze industriali, ottimizzando così i processi produttivi.
Questo approccio sottolinea la potenza dei moderni metodi biotecnologici nella creazione di enzimi con proprietà migliorate, adattati a specifiche applicazioni industriali.
La L-ribulosio-3-epimerasi ipertermostabile di Labedella endophytica ha mantenuto il 90% della sua attività dopo 24 ore a 80 °C, con una temperatura ottimale di 75 °C [ 21 ].
La capacità dell'enzima di convertire il 28% di D-fruttosio in D-allulosio in tali condizioni sottolinea il suo potenziale nei processi industriali ad alta temperatura.
La sua robustezza lo rende un candidato promettente per applicazioni in cui sussistono condizioni estreme, come nella produzione di determinati prodotti chimici e farmaceutici.
L'elevata termostabilità dell'enzima significa che può essere utilizzato anche in processi che richiedono temperature costantemente elevate, riducendo potenzialmente la necessità di fasi di raffreddamento e stabilizzazione, e diminuendo così i costi di produzione complessivi.
L'enzima di Novibacillus thermophilus ha mostrato un'attività ottimale a 70 °C e ha mantenuto l'85% della sua attività dopo 12 ore a questa temperatura [ 44 ].
Ha raggiunto una conversione del 38% di D-fruttosio in D-allulosio, il che ne giustifica l'efficacia nella sintesi dello zucchero su scala industriale.
L'efficienza e la stabilità termica dell'enzima lo rendono particolarmente vantaggioso per la produzione di D-allulosio in processi che richiedono un'attività enzimatica prolungata.
Un sistema di espressione di grado alimentare presente in Corynebacterium glutamicum ha facilitato la conversione della melassa di canna in D-allulosio con un'efficienza di conversione del 42%, mantenendo l'80% della sua attività dopo 24 ore [ 36 ].
Questo sistema potenzia la produzione e l'applicazione dell'enzima nell'industria alimentare, fornendo un metodo economicamente vantaggioso e scalabile per produrre D-allulosio da materie prime facilmente disponibili, come la melassa di canna. Questa innovazione ha implicazioni significative per l'industria alimentare, dove vi è una domanda crescente di alternative all'allulosio più sane.
Utilizzando il sistema di espressione di grado alimentare, questo approccio garantisce che il D-allulosio prodotto soddisfi gli standard di sicurezza e normativi per l'uso negli alimenti.
Analogamente, la D-tagatosio 3-epimerasi di Sinorhizobium sp. ha raggiunto un tasso di conversione del D-fruttosio in D-allulosio del 35% a 55 °C, mantenendo l'85% della sua attività dopo 24 ore [ 45 ].
Le prestazioni robuste dell'enzima in tali condizioni suggeriscono che possa essere utilizzato in contesti industriali, specialmente dove è richiesto un funzionamento continuo.
Infine, la D-allulosio-3-epimerasi ricombinante di Thermoclostridium caenicola ha mostrato un tasso di conversione del 38% da D-fruttosio a D-allulosio a 60 °C, mantenendo l'80% della sua attività dopo 24 ore [ 22 ].
Insieme, questi enzimi mostrano un potenziale significativo per l'integrazione in sistemi di produzione su larga scala, dove le loro prestazioni costanti a lungo termine sono essenziali per mantenere l'efficienza del processo e ridurre i costi, aprendo la strada a un uso più ampio del D-allulosio in vari prodotti.
Questi studi evidenziano collettivamente i significativi progressi raggiunti nella caratterizzazione degli enzimi, nel miglioramento della termostabilità e nelle efficienti applicazioni biocatalitiche, che promuovono la produzione industriale di D-allulosio e di altri zuccheri rari.
Concentrandosi su enzimi con elevata stabilità e attività in condizioni industriali, questi studi portano a processi produttivi più efficienti ed economicamente vantaggiosi, contribuendo in definitiva alla disponibilità di alternative all'allulosio più sane.
Tabella 1. Recenti ricerche tipiche sulle proprietà della 3-epimerasi.
2.1.3. Studio sull'evoluzione diretta
I recenti risultati nello sviluppo della D-allulosio-3-epimerasi (DAEasi) hanno migliorato la sua termostabilità, efficienza catalitica e resistenza agli acidi, elementi cruciali per la produzione industriale di D-allulosio [ 22 ].
L'applicazione dell'evoluzione diretta – un metodo di mutazione e selezione iterativa – ha dimostrato che le singole mutazioni amminoacidiche possono migliorare significativamente le proprietà dell'enzima.
Quando una singola mutazione fallisce, le mutazioni neutre spesso stabilizzano la proteina, consentendo successivi cambiamenti vantaggiosi o alterando le funzioni "scelte" per sviluppare nuove capacità.
Queste conoscenze sull'evoluzione diretta sono state applicate alla DAEasi, portando a un miglioramento delle prestazioni dell'enzima e a una produzione industriale più efficiente e sostenibile del D-allulosio a basso contenuto calorico [ 48 ].
Attraverso l'evoluzione diretta, i mutanti della DAEasi di Clostridium cellulolyticum H10, come D281G e C289R, hanno mostrato un'emivita significativamente aumentata a 65 °C; il triplo mutante A107P/D281G/C289R ha aumentato l'emivita di 58,85 volte e migliorato la termostabilità di 14,39 °C [ 43 ].
Allo stesso modo, strumenti computazionali hanno identificato mutazioni utili nella DAEasi di Thermoclostridium caenicola, risultando nel mutante a quattro punti Var3, che possiede una maggiore rigidità e stabilità grazie a nuovi legami idrogeno e a una distribuzione ottimizzata della carica elettrostatica [ 49 ].
Un approccio basato sulla sequenza e sulla struttura ha identificato la TtDAE altamente termostabile proveniente da Thermogutta terrifontis; la variante M4 ha aumentato l'efficienza catalitica di 5,12 volte e mostrato una temperatura di fusione significativamente più alta [ 48 ].
Le sostituzioni dell'amminoacido prolina nella DAEasi di Clostridium bolteae, in particolare il doppio mutante Cb-51P/89P, hanno portato a un aumento dell'emivita di 2,32 volte a 55 °C [ 50 ].
Inoltre, gli sforzi di ingegneria per la resistenza agli acidi hanno prodotto il triplo mutante M3 (I114R/K123E/H209R), la cui attività è aumentata di 3,36 volte e la resistenza agli acidi di 10,6 volte a pH 4,5, rendendolo adatto alla produzione di succhi funzionali [ 51 ].
La progettazione razionale della DAEasi di Halanaerobium congolense ha prodotto i mutanti Y7H/C66L/I108A e Y7H/C66L/I108A/R156C/K260C, quest'ultimo mostrando un'emivita di 5,2 ore a 70 °C, con una temperatura di fusione aumentata di 6,5 °C [ 52 ].
Questi studi evidenziano la sinergia tra previsioni computazionali e convalida sperimentale, rivelando che il miglioramento della stabilità e dell'attività degli enzimi attraverso modifiche genetiche mirate è fondamentale per le applicazioni industriali.
L'uso di sostituzioni di prolina e ponti disolfuro, combinato con l'analisi del fattore B, sottolinea l'importanza di comprendere la dinamica proteica per un'ingegneria enzimatica efficace [ 53 ].
Lo sviluppo di varianti resistenti agli acidi amplia ulteriormente l'applicazione della DAEasi in ambienti acidi, dimostrando la versatilità e le potenzialità dell'enzima.
Complessivamente, questi sforzi di ricerca affrontano le attuali limitazioni della DAEasi e stabiliscono un precedente per studi futuri volti all'ulteriore ottimizzazione dei biocatalizzatori, aprendo la strada alla biotecnologia e oltre.
2.1.4. Metodo di biologia sintetica
La catalisi convenzionale a cellula intera utilizza tipicamente Corynebacterium glutamicum o Bacillus subtilis modificati, e vengono costantemente esplorate nuove vie metaboliche [ 8 ].
Sono degne di nota le recenti ricerche sul coinvolgimento dell'ATP nella catalisi metabolica, che potrebbero portare a cambiamenti significativi nei metodi di biologia sintetica.
I metodi di biologia sintetica possono aumentare il tasso di conversione dell'allulosio e alterare l'equilibrio tra fruttosio e allulosio.
La produzione di D-allulosio tramite biologia sintetica ha suscitato notevole interesse per i suoi benefici per la salute e il suo valore economico. Questa analisi confronta tre metodi di spicco: la produzione guidata dalla fosforilazione, la produzione guidata dalla termodinamica e l'uso di Escherichia coli metabolicamente modificato, evidenziandone le vie integrate e l'efficienza [ 34 ].
La produzione guidata dalla fosforilazione si distingue per il suo collegamento con il sistema di rigenerazione dell'ATP. In questo metodo, il D-glucosio viene convertito in D-allulosio attraverso una serie di passaggi enzimatici.
Gli enzimi chiave includono l'esochinasi, che fosforila il D-glucosio in glucosio-6-fosfato, e la glucosio-6-fosfato isomerasi, che lo converte in fruttosio-6-fosfato.
Il fruttosio-6-fosfato viene ulteriormente convertito in allulosio-6-fosfato dalla D-tagatosio-3-epimerasi, per poi essere finalmente defosforilato in D-allulosio.
Il sistema di rigenerazione dell'ATP coinvolge anche la creatina chinasi, che aiuta a mantenere elevati livelli di ATP, aumentando l'efficienza e la resa del processo produttivo [ 54 ].
Un percorso altamente efficiente per la sintesi di D-allulosio da D-fruttosio utilizza la D-psicosio epimerasi e la L-ramnulosio chinasi, integrate con un sistema di rigenerazione dell'ATP tramite polifosfato chinasi (Figura 2) [ 55 ].
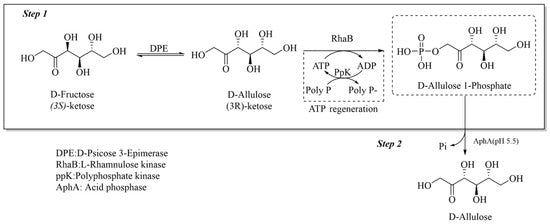
Questo metodo raggiunge un impressionante tasso di conversione del 99% ottimizzando le condizioni di reazione chiave, riducendo significativamente il consumo di ATP al 10% della quantità teorica e utilizzando una modalità di alimentazione a lotti per mitigare l'inibizione da polifosfato.
Tradizionalmente, l'acido borico è stato utilizzato per promuovere la reazione di sintesi del D-allulosio attraverso complessi formati con il fruttosio, spostando così l'equilibrio verso la produzione di allulosio (Figura 3).
Tuttavia, mentre l'acido borico aumenta significativamente la resa di conversione sfruttando la sua elevata affinità di legame con il D-allulosio, presenta rischi ambientali e sanitari a causa della sua tossicità e della difficoltà di rimozione dal prodotto finale.
Al contrario, l'approccio enzimatico sfrutta l'efficienza catalitica naturale degli enzimi e il ciclo di rigenerazione dell'ATP per favorire la reazione in modo sostenibile, senza additivi nocivi.
Questo sviluppo evidenzia il potenziale dell'ingegneria metabolica nel migliorare l'efficienza enzimatica e la redditività nella produzione biochimica.
La riuscita integrazione della rigenerazione dell'ATP non solo riduce i costi, ma elimina anche la necessità di acido borico, rendendo il processo più rispettoso dell'ambiente [ 56 ].
Figura 2. Conversione del D-fruttosio in D-allulosio tramite metodo di fosforilazione.
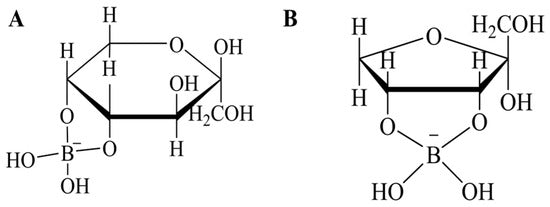
Figura 3. Struttura chimica dei complessi zucchero-borato. ( A ) Fruttosio come β-d-fruttopiranosio cis-C-4,5 diolo-borato. ( B ) Psicosio come α-d-furanopsicosio cis-C-3,4 diolo-borato
3. Sintesi
Gli sviluppi tecnologici nella produzione di allulosio si concentrano non solo sul miglioramento dell'efficienza, ma anche sulla risoluzione delle preoccupazioni ambientali ed economiche.
I metodi di produzione sostenibili, come l'uso di materie prime rinnovabili e i principi della chimica verde, vengono integrati nei processi produttivi.
Ad esempio, l'uso di sottoprodotti agricoli come substrato per la fermentazione microbica riduce i rifiuti e aggiunge valore a materiali altrimenti a basso costo.
Le analisi economiche di questi metodi di produzione avanzati hanno dimostrato che l'ottimizzazione delle prestazioni enzimatiche e l'uso di sistemi di produzione integrati possono ridurre significativamente i costi di produzione dell'allulosio.
Queste riduzioni dei costi sono fondamentali per rendere l'allulosio un'alternativa competitiva ai dolcificanti tradizionali presenti sul mercato.
Il rapido progresso della conversione enzimatica, della biologia sintetica e dei sistemi di produzione integrati sta rivoluzionando la produzione di allulosio.
Queste tecnologie non solo aumentano l'efficienza e la scalabilità della produzione di allulosio, ma sono anche in linea con le tendenze globali verso processi di produzione sostenibili ed economicamente validi.
La ricerca futura dovrebbe continuare a concentrarsi sul miglioramento della stabilità e dell'attività degli enzimi attraverso tecniche avanzate di progettazione proteica.
Inoltre, la scoperta di nuovi microrganismi ospiti e l'ottimizzazione delle loro vie metaboliche potrebbero migliorare ulteriormente i sistemi di produzione microbica. L'integrazione di sistemi di produzione continui e lo sviluppo di tecniche di lavorazione a valle (downstream) più efficienti saranno fondamentali per la sostenibilità commerciale dell'allulosio.
La collaborazione tra industria e mondo accademico è essenziale per trasformare questi sviluppi tecnologici in applicazioni pratiche.
Sfruttando le competenze e le risorse di entrambi i settori, sarà possibile superare le sfide ancora esistenti nella produzione di allulosio e sfruttare appieno il suo potenziale come alternativa allo zucchero sana e sostenibile.
4. Conclusioni
La tendenza globale nella produzione di allulosio è caratterizzata dallo spostamento verso metodi bio-basati sostenibili ed efficienti.
I principali attori stanno investendo in tecnologie avanzate per ottimizzare i processi produttivi, con la Cina che contribuisce in modo significativo attraverso i suoi investimenti in R&S e negli sviluppi tecnologici.
La collaborazione tra industria e mondo accademico è essenziale per superare le sfide produttive e soddisfare la crescente domanda globale di allulosio.
Le recenti approvazioni normative, in particolare da parte della FDA e la prevista approvazione dell'EFSA, aumentano ulteriormente il potenziale di mercato dell'allulosio, segnalando un futuro brillante per questo innovativo sostituto dello zucchero.
Inoltre, la recente approvazione della Commissione Sanitaria Nazionale cinese aumenta significativamente il potenziale di mercato interno dell'allulosio, sostenendo la sua integrazione in una vasta gamma di prodotti alimentari e allineandosi alle tendenze sanitarie globali.
